図面どおりなのに組み付かない。薄肉アルミ部品の反りを、加工会社とどう詰めるか
この記事の目次全6章
薄肉アルミ部品が単品検査では合格しているのに、組立時には穴が合わない、取付面に隙間ができる、締付けると位置がずれる――。この状況だけでは、加工不良、測定条件の違い、組立による変形、相手部品の影響のどれが主因かは判断できません。検査時と組立時では、部品の支持、拘束、基準、温度、接触相手が異なるためです。
必要なのは、反りという言葉から原因を推測することではなく、どの状態で何が起きたかを再現し、比較できる記録を残すことです。自由状態、組立状態、相手部品、図面要求を分けて記録すれば、加工会社と次の試験条件や合否基準を具体的に合意できます。
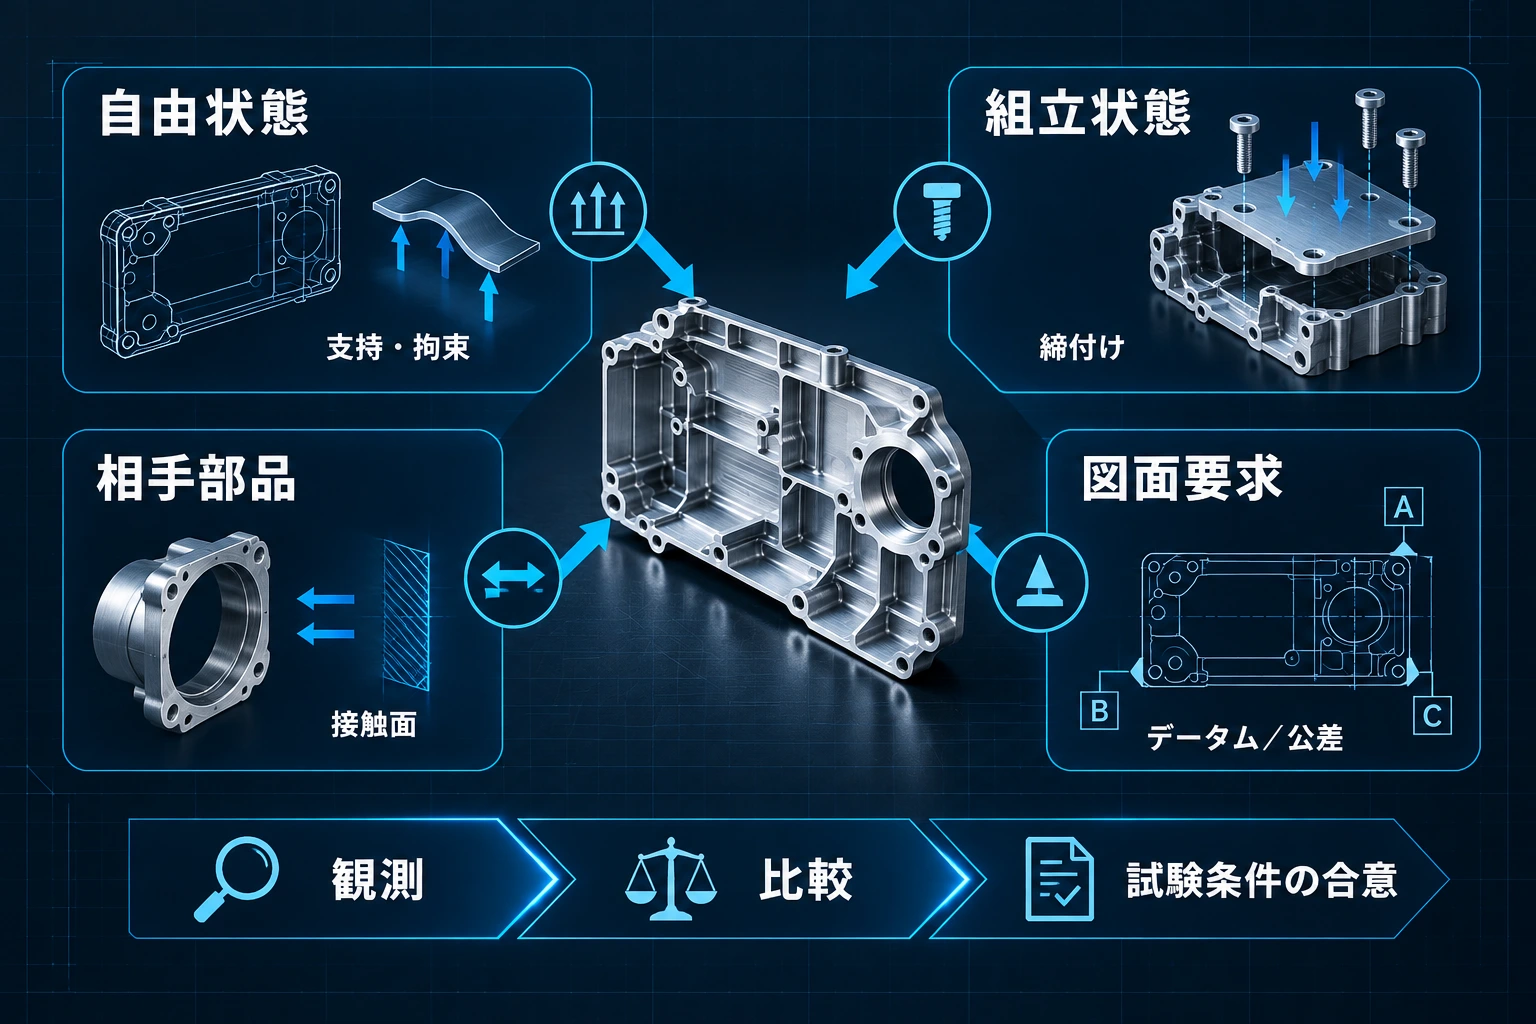
単品の測定結果だけで結論づけず、部品の状態、組立条件、相手部品、図面上の基準を分けて比較します。
検査には合格したのに、なぜ組み付かない?
単品検査の合格は、図面で指定された特性を、検査側が採用した支持・基準・温度などの条件のもとで測った結果にすぎません。組立では、取付面、位置決め要素、相手部品、締付けによる拘束が加わるため、単品合格と組立不良は両立し得ます。まず、初期載置、ピン挿入、ボルト挿入、締付け、最終機能のどこで不具合が始まるかを特定します。
単品検査の合格と組立での合否は、別の証拠です。「この測定条件で合格なら必ず組み付く」という関係が図面と検査手順で定義されていない限り、片方の結果でもう片方を説明することはできません。
どこで合わなくなるかを探す、6段階の確認
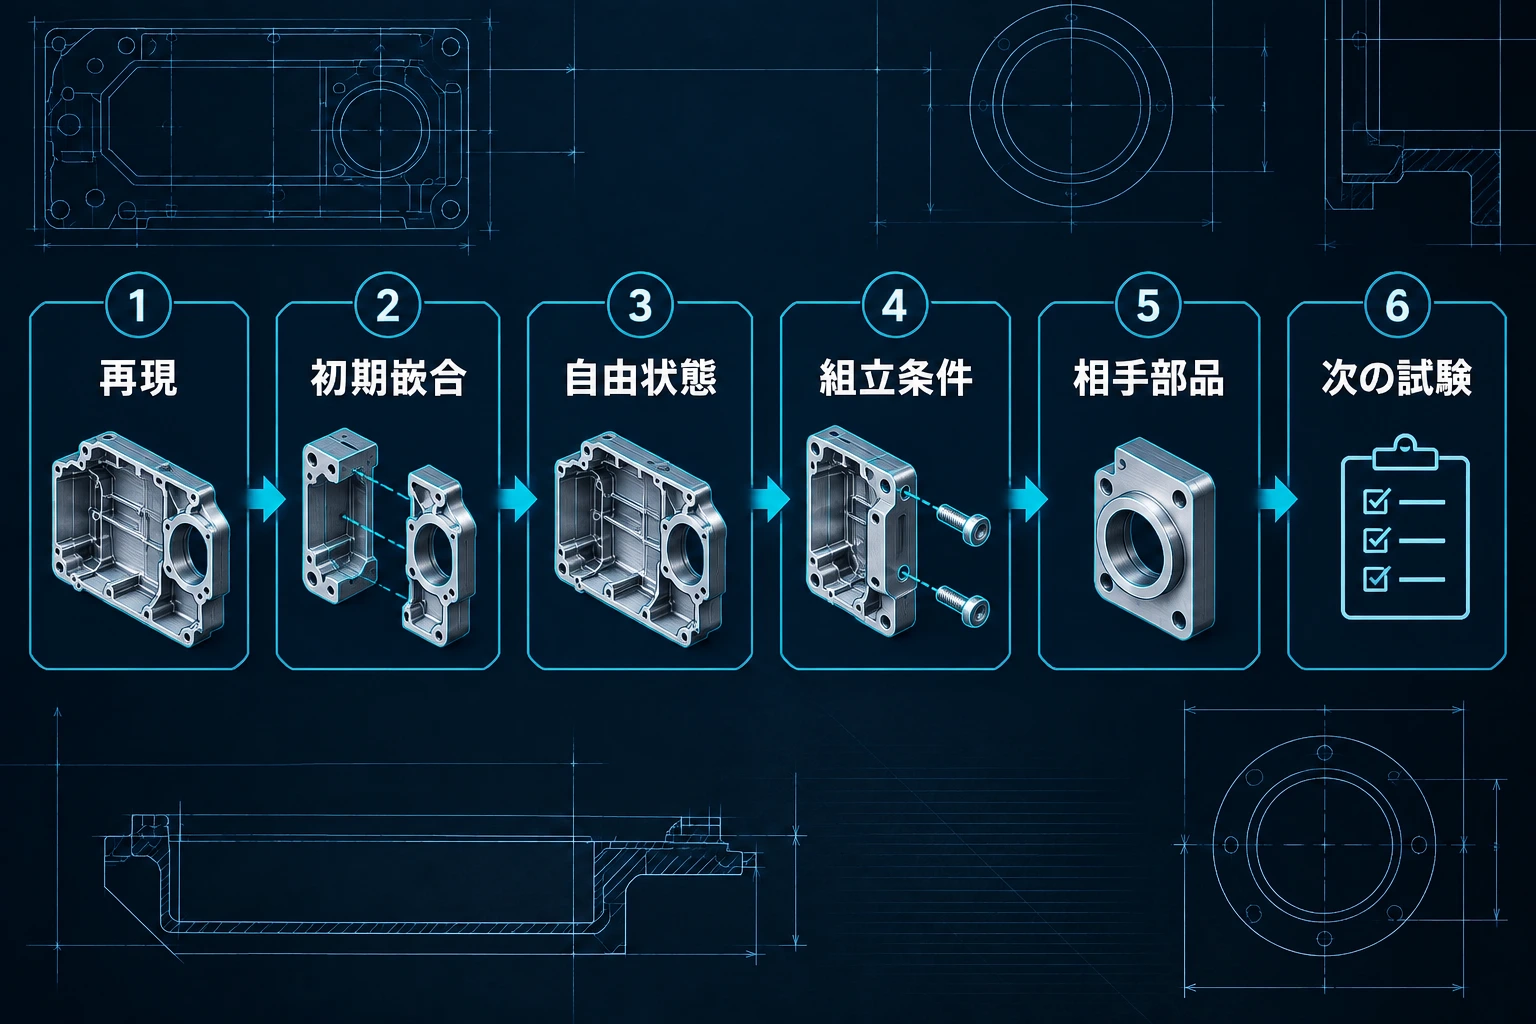
不具合の発生段階を先に特定し、ボルトで矯正する前の初期嵌合(仮組み)と、締付け後の変化を分けて記録します。
以下の全段階で同じ試料IDを引き継ぎ、各段階の合否と測定結果を記録します。
- 不具合を再現する
部品番号、ロット、図面版、向き、発生位置、ずれの方向、不具合が始まる組立段階を記録します。
- 強制せずに初期嵌合(ボルトで寄せる前の仮組み)を確認する
載置、取付面の接触、ピン挿入、穴の見通しを見ます。ボルトや締付け力で位置を寄せた状態は、初期嵌合の判定に含めません。
- 自由状態を測る
支持、姿勢、データム系、測定方法、加工後の経過時間、温度を記録し、形状と変形方向を残します(項目の詳細は後述の「比較に必要な記録と条件」)。
- 組立条件で機能を確かめる
相手部品、位置決め要素、締結部品を識別し、初期嵌合と締付け後を分けて判定します。
- 相手部品と接触条件を比べる
相手部品の版、表面処理、ばり、異物、損傷、接触痕を調べ、組合せによる差を記録します。
- 次の試験を一つ決める
変更する変数を一つに絞り、担当、対象試料、固定条件、測定方法、組立合否基準、判定日を決めます。
この流れは原因や責任を確定するものではなく、加工、測定、組立、相手部品のどこを次に比較するかを選ぶためのものです。
薄いアルミ部品は、どんな条件で反りやすい?
薄肉部品の変形には、素材が持っていた応力の解放、切削力によるたわみ、固定中の変形と解放後の戻り、材料除去に伴う剛性変化、加工や測定時の温度差など、複数の要因が関係する可能性があります。ただし、観測パターンだけで原因を確定することはできません。
比較候補として現場でよく挙がるのは、素材を応力除去済みの材料に変える(たとえば6061-T651のように引張加工で残留応力を除いた質別)、荒加工後に一度固定を解いて仕上げ前に放置時間を置く、両面を交互に少しずつ削る、クランプ力を下げるか真空チャックに変える、といった条件です。どれが効くかは部品形状と工程で変わるため、一度に一つずつ比較します。
Protolabsの加工設計ガイダンス(英語動画の書き起こし)でも、薄肉部は加工中にたわみやすいことが注意点として示されています。また、Sandvik Coromantのミリング解説ページ(英語)も、薄い断面や弱いクランプによる剛性不足には専用の工具と加工戦略が要るとしており、支持条件の検討に役立ちます。ただし、いずれも個別部品の原因や治具構造、加工条件を一意に決めるものではありません。
次の表では、観測した現象を調査仮説と比較試験へつなげます。現象は原因を断定する材料ではなく、次に比較する条件を選ぶための出発点です。
| 観測現象 | 調査仮説 | 次の比較 | 担当 | 処置区分 | 保留解除の根拠 |
|---|---|---|---|---|---|
| 固定解除後に形状が変わる | 素材応力の解放、固定による拘束、加工順序の影響 | 同じ位置を固定中・解除直後・所定時間後に測る | 加工会社・品質 | 工程、治具・支持、素材の見直し | 条件をそろえた自由状態記録と組立結果 |
| 薄く支持の少ない部分に変形が集中する | 局所剛性、切削力の方向、支持や加工安定性 | 肉厚、支持点、工具経路、変形位置を重ねて照合する | 加工会社 | 支持、工程、形状の検討 | 試験品で形状と組立機能が再現可能に安定 |
| 支持点や姿勢で測定結果が変わる | 測定時の支持・拘束への感度 | データム系を固定し、支持条件ごとに別記録を取る | 品質・測定担当 | 検査方法、測定治具の見直し | 測定の再現性と採用条件への合意 |
| 初期嵌合は通るが締付け中に隙間やずれが出る | 締付け順序、締結部品、相手部品の剛性や接触 | 他条件を固定し、締付け段階ごとの変化を記録する | 生産技術・設計 | 組立手順、締結・接合設計 | 初期嵌合と最終機能の両方に合格 |
| 特定の相手部品や表面状態でのみ発生する | 相手形状、表面処理、ばり、異物、損傷 | 部品と相手部品を識別して交差比較する | 品質・生産技術 | 相手部品、表面状態の点検 | 組合せを変えても合否が安定 |
| 穴径は合格だが初期位置が合わない | 機能基準に対する穴位置、基準の不一致、面の変形 | 実際の位置決め面から穴位置と嵌合を測る | 設計・品質 | 図面要求、工程の見直し | 合意した基準での検証と初期嵌合合格 |
加工会社には、推定原因ではなく工程上の事実を尋ねます。材質・調質・素材形状、段取りと支持位置、荒加工・仕上げや両面加工の順序、中間測定と固定解除のタイミングが分かれば、観測結果との対応を検討しやすくなります。
公差を厳しくすれば、組立不良は防げる?
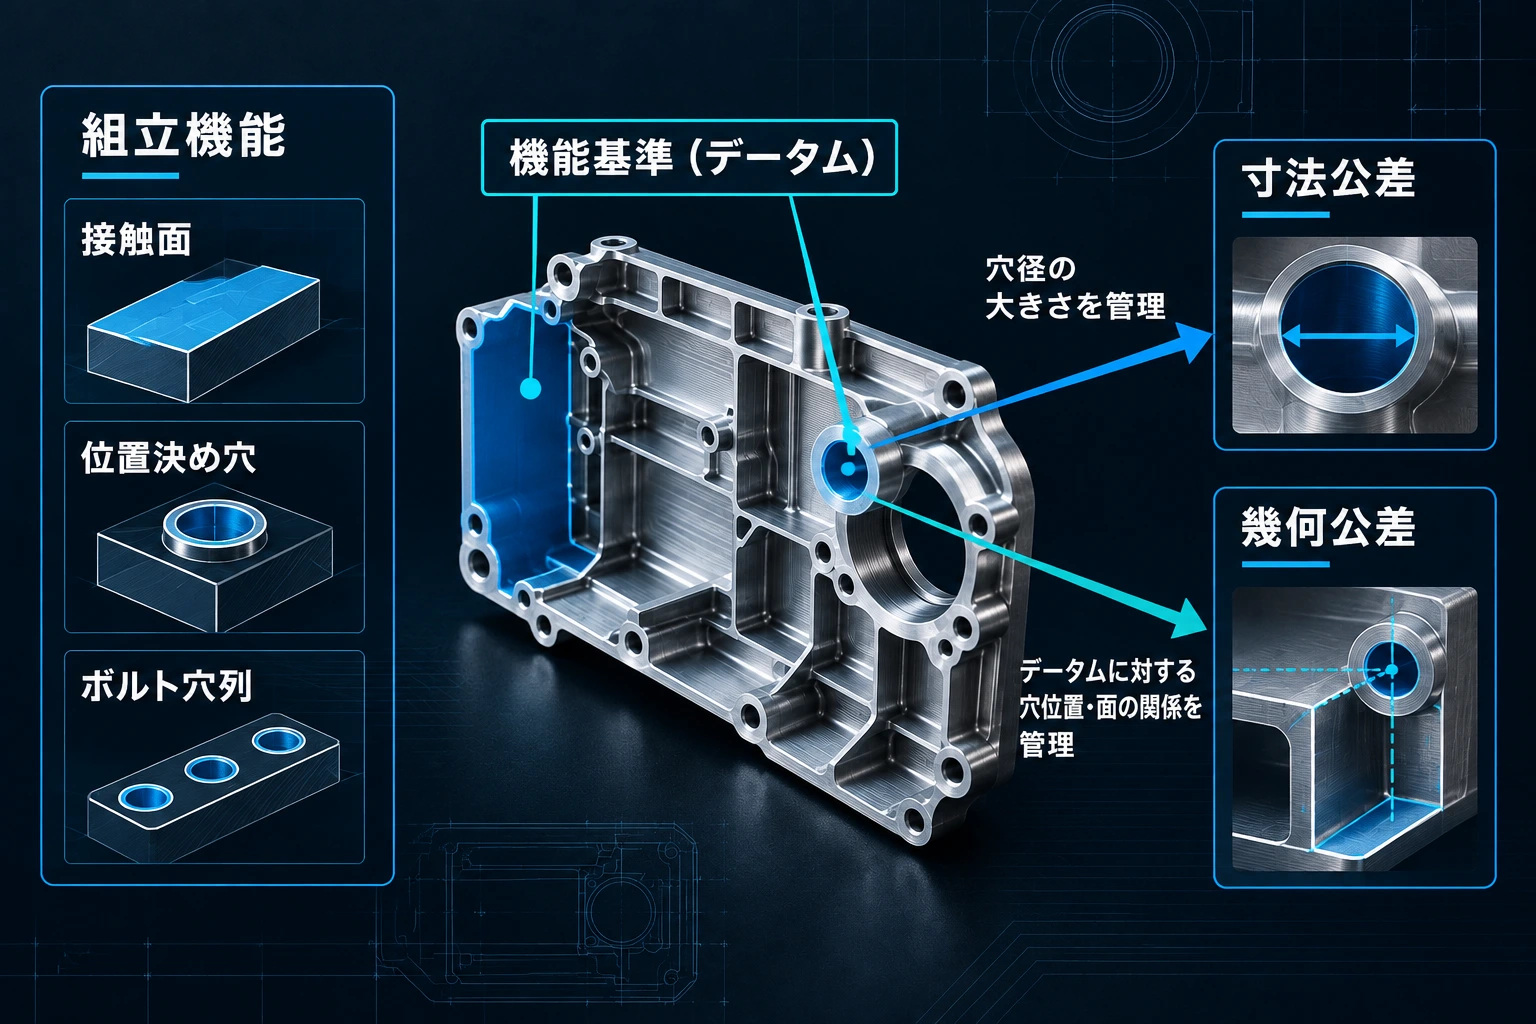
穴の大きさ、取付面の状態、組立基準に対する穴位置は別々に管理し、実際の位置決め方法に合う図面要求を検討します。
組立不良が起きると、すべての公差を厳しくしたくなります。しかし、穴径、穴間隔、穴の位置、取付面の形状は、それぞれ制御する対象が異なります。全公差を一律に狭める前に、組立機能と実際の位置決め基準を対応させます。機能と関係の薄い公差まで狭めると、加工や検査の負担が増えても、不具合を防げない可能性があります。
寸法公差・幾何公差・データムの違い
寸法公差は、穴径や二点間距離などの大きさを許容範囲で管理します。たとえば穴径が合格なら、各穴の大きさは要求内だと分かりますが、その穴が組立基準に対して正しい場所にあるとは限りません。
幾何公差は、面の平面度や、基準に対する穴の位置など、形状・姿勢・位置の関係を管理するために使います。データムは、組立時に部品の位置や向きを決める基準です。取付面、位置決め穴、側面など、実際に組立を成立させる形体と対応している必要があります。
| 組立機能 | 機能基準・対象形体 | 要求区分 | 検証方法 | 合否条件 |
|---|---|---|---|---|
| 相手面へ安定して着座する | 取付面と相手側接触面 | 面の形状、必要に応じた姿勢・接触条件 | 合意した支持条件での面測定と組立時の接触状態の記録 | 許容する隙間や接触状態を満たす |
| ピンや精密形体で位置決めする | 取付面、位置決め穴・基準面 | 穴径・はめあい、機能基準に対する位置 | 初期嵌合と基準からの位置測定 | ボルト矯正なしで所定の位置決めが成立 |
| ボルト穴列を合わせる | 穴径、穴間隔、実際の組立基準 | 穴径と穴位置の組合せ(位置度に最大実体公差方式を使えば、穴が大きいほど位置の許容を広げられる) | 機能基準からの穴位置測定、または機能ゲージによる挿入試験 | 合意した初期状態でボルトを挿入できる |
| 側面の当たりや直角関係を守る | 取付面と側面・ストッパー | 距離、平行・直角などの幾何関係 | 実際の接触基準を再現した測定 | 干渉、過大な隙間、傾きが機能基準内 |
図面を見直すときは、まず組立機能、避けたい故障、実際の位置決め形体、要求区分、検証方法、合否条件を対応させます。穴間隔だけで十分なのか、機能基準に対する位置管理が必要なのかは、実際の位置決め方法によって判断します。
幾何公差の記号・定義・解釈は、国内図面では JIS B 0021/B 0022(ISO 1101/ISO 5459)、米国系図面では ASME Y14.5 が枠組みを示しています。両者は記号が似ていても解釈が異なる部分があるため、図面記号、データム系、拘束した測定方法を変更する前に、その図面へ適用する製図規格、その版、社内の解釈ルールを押さえておく必要があります。
測り方で結果が変わる?比較のために揃えたい条件
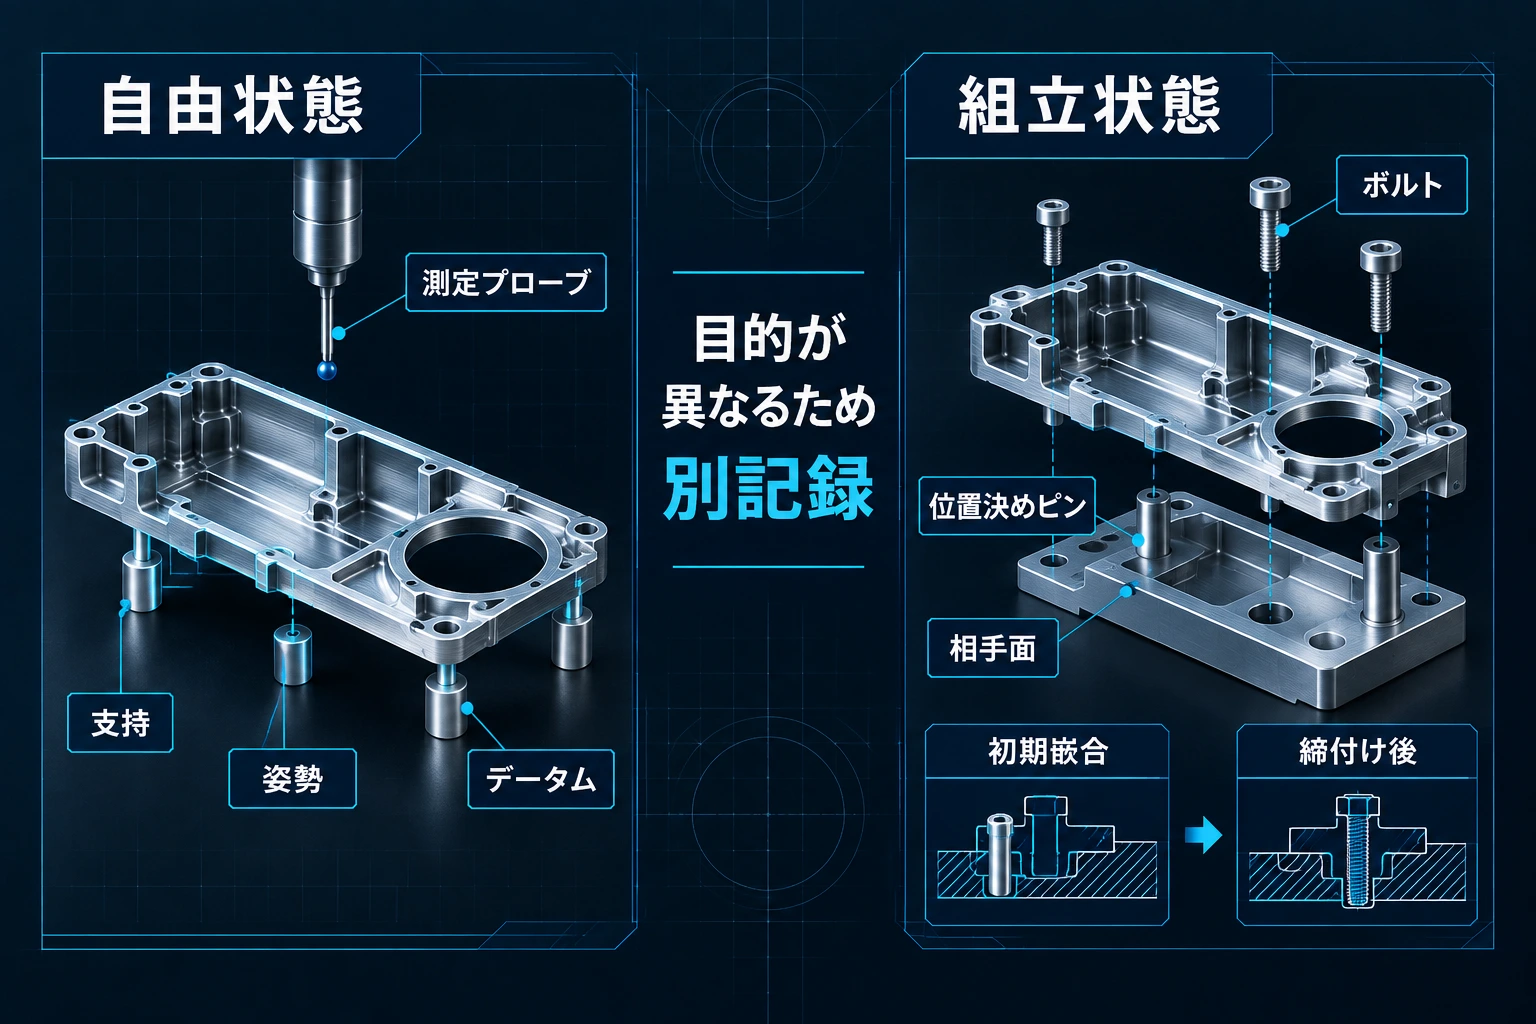
自由状態は部品形状を、組立状態は実際の機能を確かめるための記録です。図の支持ピンはデータムターゲット位置の例で、どこで支えたかも記録に残します。
自由状態の測定と組立状態の確認は目的が異なるため、一つの適合判定にまとめません。
薄肉部品のように自重や拘束で形状が変わる部品は、規格上「非剛性部品」として扱われ、図面に拘束条件(支持位置、締付け箇所、力やトルク)を注記したうえで拘束状態で検証する方法が認められています(JIS B 0026/ISO 10579、ASME Y14.5)。この注記が図面にないのに拘束して測った結果を合否に使うと、発注側と加工会社で判定がずれます。
比較に必要な記録と条件
自由状態の形状記録
支持、拘束の有無、姿勢、データム系、測定位置・方法、加工後の経過時間、温度条件を残します。
組立状態の機能記録
相手部品、位置決め要素、締結部品、座金・ガスケット、表面状態、初期嵌合、締付け後の機能を記録します。
比較条件
前後比較では、自由状態の形状記録と同じ条件をそろえ、変更点は別変数として扱います。
初期嵌合と締付け
ボルトを使わない初期嵌合と締付け後の変化を分け、締結部品が位置決めを担っていないかも見ます。
温度条件は寸法比較にも影響します。寸法測定の標準温度は20 ℃と定められています(JIS B 0680/ISO 1)。アルミニウムの線膨張係数は約23.6 µm/(m·℃)で、鉄(約11.7 µm/(m·℃))のおよそ2倍です。長さ200 mmの部品を標準温度から5 ℃ずれた状態で測ると、それだけで約0.024 mmの差が生じます。加工直後の温かい部品と、検査室でなじませた部品を同列には比べられません。NIST Engineering Metrology ToolboxのFAQ(英語)でも、基準温度からのずれに対する補正と、測定前に温度をなじませる時間の考え方が示されています。測定室温、部品温度、加工後の経過時間もあわせて記録します。
拘束結果で図面要求を置き換えない
相手面に締め付けた状態で平面度が入ったとしても、図面が自由状態での測定を前提にしているなら、その結果は図面適合の証拠にはなりません。拘束状態で判定したいなら、図面要求そのものを見直し、合意してから採用します。
ボルトを未記録の矯正手段にしない
締付けで位置を寄せれば一時的に組み付くことはありますが、どの穴から、どの順序で、どれだけのトルクで締めたかが記録されていなければ、次ロットで再現できません。矯正に頼った組立は残留応力や相手部品の変形を持ち込むため、初期嵌合の不合格として記録したうえで対策を検討します。
加工会社に何を伝え、どんな試験を頼めばよい?
加工会社には、観測事実、調査仮説、依頼する試験を分けて伝えます。「反りをなくす」ではなく、どの状態を比較し、何を合格とするかまで決めます。
加工会社へ共有する5項目
図面・試料の識別情報
部品番号、試料ID、ロット、図面・3Dモデル・組立図の版、適用規格、不具合位置が分かる写真を関連付けます。
材質・ロットなどの情報
分かる範囲で合金、調質、素材形状・寸法、最小肉厚、材料ロット、数量、表面処理段階を示します。
自由状態の測定記録
「比較に必要な記録と条件」で定めた条件と結果を、そのままの形式で共有します。
組立・締付けの記録
初期載置、ピン・ボルト挿入、締付け段階、不具合の発生時点、組立手順、機能合否を示します。
相手部品情報と試験依頼
相手部品、締結部品、座金・ガスケット、表面状態を識別し、変更する条件を一つ、対象試料、必要な報告、合否基準を指定します。
試験依頼は、たとえば「現行工程3個と、荒加工後に固定を解いて24時間置いてから仕上げる工程3個を、同じ支持条件で自由状態を測り、同じ相手部品に仮組みして隙間を比較する」のように、変える条件を一つ、個数、測り方、合否の見方まで書きます。変更する変数以外は固定します。設計が機能と位置決め意図、生産技術が組立条件、品質が測定方法、加工会社が実行可能な工程・支持・検査案を詰め、購買が試験品の発注単位、費用負担、納期、変更管理を取りまとめます。
一度組み付けば解決?次のロットを受け入れる前に
処置は観測事実に対応させます。固定解除後に変化するなら工程、治具・支持、材質・素材を、支持や姿勢で値が変わるなら検査方法を比較します。締付け時に発生するなら組立手順を、特定の組合せに追従するなら相手部品を調べます。
図面改訂は、機能基準が表れていない、要求区分が故障モードに合わない、検証可能な合否条件がない場合に検討します。全公差を一律に厳しくせず、機能への効果と加工性、検査能力、納期への影響を見比べます。
管理試験と次ロット受入判定の確認事項
- 担当、試料ID、ロット、試験数量または対象範囲が決まっている
実施担当と技術判定者を区別します。 - 変更する条件と固定する条件が明記されている
工程、支持、検査、材質・素材、組立、相手部品、図面のうち比較対象を限定します。 - 自由状態と組立状態の確認方法が別々に定義されている
比較可能な測定条件を定め、組立では初期嵌合と締付け後を分けます。 - 組立機能の合否基準と判定日が試験前に合意されている
位置決め、挿入、接触、隙間、最終機能など必要な判定対象を明文化します。 - 文書改訂、暫定処置、次ロットの受入判定の権限者が決まっている
適用する図面・検査・組立手順の版と、保留、追加試験、保留解除の決裁者を記録します。
次ロットは、識別した試料の自由状態記録と組立結果を別々に残し、採用する変更を文書へ反映したうえで権限者が判定します。一度組み付いたという結果だけで、図面適合や次ロットの安定性まで証明されたとは扱いません。